


Le remplissage des cartouches est l’étape la plus sensible à la séquence dans la production aseptique de petits volumes. Le conteneur arrive sans base, est scellé aux deux extrémités, et chaque paramètre en amont (piégeage des bulles, niveau de vide, couple de sertissage) influe directement sur la précision du remplissage et l'intégrité de la fermeture du conteneur. Ce guide parcourt leremplissage de cartouches pharmaceutiquesprocessus étape par étape, les conditions aseptiques exigées par chaque étape et les spécifications de l'équipement qui méritent d'être confirmées avant qu'une ligne ne soit spécifiée ou qu'un fournisseur soit sélectionné.
Points clés à retenir
- Une cartouche est remplie et scellée deux fois, donc l'orientation du récipient et la position du bouchon sont aussi importantes que la précision de la pompe.
- Le piégeage des bulles, et non la précision de la pompe, constitue généralement la limite du rejet des particules visibles.
- Le bouchage sous vide contrôle le gaz de l'espace libre et le siège du bouchon ; les deux ont besoin de leurs propres paramètres de validation.
- La flexibilité du format, l'interface avec barrière et la portée de l'inspection sont trois éléments coûteux à ajouter après l'installation.
Sur cette page
1. Qu'est-ce qui différencie le remplissage de cartouches du remplissage de flacons ou de PFS
2. Le processus de remplissage des cartouches pharmaceutiques, étape par étape
3. Exigences aseptiques : compromis entre ISO 5, RABS et isolateur
4. Liste de contrôle des spécifications de l'équipement
5. Modes de défaillance courants et comment les vérifier
6. FAQ
Qu'est-ce qui différencie le remplissage de cartouches du remplissage de flacons ou de PFS
Un flacon est une coupe : une extrémité ouverte, une base stable, un sceau. Une seringue préremplie ajoute un protège-aiguille et une tige de piston, mais est toujours remplie par une seule extrémité ouverte. Une cartouche est un tube droit avec des joints aux deux extrémités - un bouchon de piston à la queue, un capuchon en aluminium sur un septum à la tête - c'est pourquoi les opérateurs décrivent le format comme un injecteur sans base.
Deux conséquences s’ensuivent. Le conteneur a un centre de gravité élevé et presque aucune empreinte au sol, il est donc instable lors du décryptage et du transport à vitesse de ligne. Et comme le joint de queue est souvent placé avant le remplissage, le récipient est effectivement ouvert au fond pendant une partie du cycle, ce qui modifie la façon dont l'air entre et la façon dont il est déplacé.
Géométrie du conteneur et logique des deux joints
La géométrie dicte également la stratégie d'inspection. Un bouchon légèrement incliné ou mal en place est généralement invisible au moment où il se produit ; il ne fait surface que plus tard sous la forme d'une défaillance du joint après le sertissage ou le transport. C'est pourquoi les contrôles visuels de la position des bouchons doivent être effectués lors de l'étape de remplissage plutôt que lors de l'inspection finale. Pour un acheteur, la géométrie est également le déclencheur de la spécification : un processus de remplissage de cartouche biopharmaceutique doit contrôler l'orientation, l'entraînement des bulles et deux fermetures, là où une ligne de flacons en contrôle une.
|
Format |
Joints à fermer |
Volume de remplissage typique |
Risque de processus dominant |
|
Ampoule |
Un (bouchon plus sertissage) |
1 à 20 ml |
Sièges à bouchon, oxygène dans l'espace libre |
|
Seringue préremplie |
Deux (piston, protège-aiguille ou capuchon d'embout) |
0,5 à 20 ml |
Intégrité du protège-aiguille, insertion de la tige du piston |
|
Cartouche |
Deux (piston de queue, capuchon de tête avec septum) |
0,2 à 5,0 ml |
Piégeage des bulles, profondeur du bouchon, couple de sertissage |
Plages typiques uniquement : confirmez la plage de travail par rapport au dessin de votre propre conteneur et aux spécifications de fermeture.
Le processus de remplissage des cartouches biopharmaceutiques, étape par étape
Que le conteneur arrive sous forme de nid et de cuve prêts à l'emploi (RTU) ou en vrac lavé et dépyrogéné, le processus de remplissage de la cartouche suit la même séquence : transfert et orientation du conteneur, remplissage, bouchage sous vide, scellage du capuchon en aluminium, inspection en ligne. Sur de nombreuses lignes, un piston de queue est placé avant le remplissage, ce qui transforme le tube en seringue sans fond.
1. Manutention des conteneurs : contrôle du nid, du bac et de l'orientation
La manutention des conteneurs est le premier point de contrôle et le plus souvent sous-spécifié. Un redresseur centrifuge combiné à une orientation par vibration ou à un positionnement basé sur la vision maintient le tube droit et réduit le contact de bouteille à bouteille pendant le transfert. Pour les formats RTU, l'ouverture du bac, l'extraction du nid et la décontamination de la surface nécessitent leurs propres paramètres : génération de particules lors du retrait du film, chemin de transfert vers la zone critique et - lorsqu'un isolateur est utilisé - validation de l'intégrité et de la décontamination de l'interface de transfert.
2. Remplissage : contrôle des bulles et précision du dosage
Dans un processus de remplissage de cartouches biopharmaceutiques, les remplissages se situent généralement entre 0,2 ml et 5,0 ml, et le produit est généralement une solution de protéine, de peptide ou de polymère sensible au cisaillement et sujette à la mousse. À grande vitesse, le jet de l'aiguille de remplissage heurte la surface du liquide et entraîne de l'air ; les microbulles qui en résultent affectent à la fois le volume délivré et le résultat des particules visibles lors de l'inspection.
Deux contre-mesures sont standard. Le dégazage sous vide en ligne réduit la charge de gaz dissous avant que le produit n'atteigne l'aiguille. Le remplissage en fonction du niveau de liquide soulève l'aiguille à mesure que le niveau augmente, réduisant ainsi l'impact sur la surface. Pour les produits à haute viscosité tels que l’acide hyaluronique, l’élimination des bulles est plus difficile et la combinaison du remplissage sous vide avec un corps de pompe à faible cisaillement devient nécessaire plutôt qu’optionnelle.
Du côté du dosage, les pompes à piston en céramique offrent une résistance à l'usure et un faible cisaillement, et la précision du dosage doit normalement être maintenue à ± 1 %. Les options péristaltiques échangent une partie de cette précision contre un chemin d'écoulement à usage unique et une charge de validation de nettoyage plus légère - un compromis qui doit être décidé en fonction des caractéristiques du produit et de la planification des lots, et non uniquement en fonction du prix.
3. Le bouchage sous vide : ce que fait réellement la pression négative
Le bouchage atmosphérique pousse le bouchon dans le col ouvert. Le bouchage sous vide crée d'abord une pression négative à l'intérieur du récipient, puis place le bouchon, ce qui évacue le gaz résiduel de l'espace libre et permet au bouchon de s'asseoir fermement contre le mur. L'avantage pratique est un risque moindre de rebond du bouchon et d'étanchéité incomplète causé par le gaz emprisonné.
Trois paramètres doivent être confirmés lors de la qualification du processus : la plage de contrôle et la stabilité du niveau de vide, l'uniformité de la force d'appui et la cohérence de la position de la butée après l'appui. Pour les produits sensibles à l'oxygène, le remplacement du gaz (généralement une purge à l'azote avant l'évacuation) et la cible d'oxygène résiduel qui en résulte appartiennent au même ensemble de paramètres et ne font pas l'objet d'une discussion distincte.
4. Étanchéité du capuchon en aluminium et intégrité du joint
Le bouchon est fermé par bouchage à vis ou par sertissage - la seconde moitié de la séquence de remplissage et de scellage de la cartouche - et la qualité de cette fermeture détermine l'intégrité de la fermeture du récipient pendant toute la durée de conservation. Un système de bouchage doit surveiller et enregistrer le couple ou la force de sertissage à chaque cycle afin que la résistance mécanique puisse être suivie et sceller les défauts maintenus dans une tolérance définie.
Les bouchons de petit diamètre se situent dans une fenêtre de couple étroite, et la valeur de référence doit provenir des données de validation du fournisseur de bouchons ainsi que de vos propres essais plutôt que d'un tableau générique. L'intégrité après scellement est normalement vérifiée par détection de fuite à haute tension, immersion microbienne ou pénétration de colorant, confirmant que l'élastomère a été comprimé contre la bride en verre dans la mesure requise par la méthode de la pharmacopée.
5. Inspection en ligne : poids, position du bouchon, oxygène dans l'espace libre
L’inspection se déroule parallèlement au processus plutôt qu’après. Une portée typique couvre le poids de remplissage par cellule de charge de haute précision ou mesure laser, vision de la position du bouchon, oxygène résiduel dans l'espace libre, le cas échéant, et reconnaissance des défauts esthétiques.
La vérification du poids par conteneur rejette les unités hors tolérance et, tout aussi important, produit les données de tendance utilisées pour planifier la maintenance préventive des pompes doseuses. La vision de la position du bouchon doit être traitée comme un contrôle obligatoire sur les conduites de cartouche : le défaut est peu coûteux à détecter ici et coûteux à découvrir plus tard sous forme de fuite.
Exigences aseptiques : compromis entre ISO 5, RABS et isolateur
Leremplissage de cartouches pharmaceutiquesle processus est aseptique par définition, et la décision relative aux barrières détermine toute la chaîne. Le remplissage, le bouchage et le scellement s'effectuent normalement à l'intérieur d'une hotte à flux laminaire ou d'un système de barrière à accès restreint (RABS) ou d'un isolateur, avec un flux d'air unidirectionnel vertical filtré HEPA maintenant une propreté ISO 5 telle que définie dans la norme ISO 14644-1, dans un environnement de fond contrôlé.
Le choix d’un isolateur n’est pas seulement une question de maintien de la propreté. Il corrige également la disposition des ports des gants, la configuration de la chambre de transfert, la stratégie de validation pour un cycle de stérilisation en ligne tel que le peroxyde d'hydrogène vaporisé et la cascade de pression de fond. Trois points méritent d'être réglés dans l'accord technique : si l'empreinte au sol de la machine de remplissage correspond réellement à l'ouverture de la barrière, si le flux laminaire est perturbé par le mécanisme en mouvement et si les études de fumée dans des conditions dynamiques confirment la configuration du flux d'air à l'intérieur de la barrière.
Les circuits de flux en contact avec le produit nécessitent soit des capacités de nettoyage et de stérilisation sur place, soit des interfaces modulaires pouvant être démontées rapidement et autoclavées. Les certificats de matériaux et les données de compatibilité pour les pompes, les vannes, les tubes et les joints doivent être finalisés lors de la qualification de conception et non reportés à la mise en service.
La précision et la qualité du bouchage ne peuvent être prouvées sur une machine non chargée. La vérification doit utiliser de l'eau purifiée et un placebo adapté à la viscosité du produit réel, appliqués sur plusieurs remplissages consécutifs, avec un écart type relatif calculé par canal. Le niveau de vide du bouchon et la profondeur d'insertion sont vérifiés à l'aide d'une jauge dédiée, mesurant la position assemblée du bouchon à l'intérieur du tube, car cette dimension détermine si une tige d'entraînement du stylo-injecteur interférera ultérieurement avec lui.
Liste de contrôle des spécifications de l'équipement
La plupart des écarts de spécifications apparaissent aux limites d'une famille de formats : le plus petit volume de la gamme, le produit à la viscosité la plus élevée, le format ajouté en dernier. Le tableau ci-dessous représente l'ensemble minimum qui mérite d'être écrit dans une spécification des exigences de l'utilisateur pour un processus de remplissage de cartouche biopharmaceutique.
|
Paramètre |
Que préciser |
Point de référence |
|
Plage de volume de remplissage |
Volume le plus bas et le plus élevé dans tous les formats |
Confirmez le bas de gamme sous charge, pas à la valeur nominale |
|
Précision du dosage |
Déviation par canal sous charge continue |
±1 % ou plus pour les produits biologiques en petit volume |
|
Principe de dosage |
Type de pompe, matériaux en contact avec le produit, profil de cisaillement |
Piston en céramique pour faible cisaillement ; péristaltique pour chemin à usage unique |
|
Contrôle du vide |
Portée, stabilité et journalisation par cycle |
Les produits sensibles à l'oxygène nécessitent la bande la plus étroite |
|
Profondeur du bouchon |
Méthode de mesure et tolérance |
Interférence avec la tige d'entraînement du stylo-injecteur |
|
Couple du capuchon ou force de sertissage |
Surveillance, enregistrement, limites d'alarme |
Petites capitalisations : fenêtre étroite, données fournisseurs et essais |
|
Système de barrière |
RABS ou isolateur, ports de gants, cycle VHP, arrière-plan |
Flux d'air non perturbé par le mouvement du mécanisme |
|
Inspection en ligne |
Poids, position du bouchon, oxygène dans l'espace de tête, cosmétique |
Portée du mécanisme de rejet et conservation des données |
|
Flexibilité du format |
Cartouche, PFS et flacon sur une seule plateforme |
Temps de changement et nombre de pièces de format |
Modes de défaillance courants et comment les vérifier
Les modes de défaillance ci-dessous représentent la plupart des écarts relevés lors d’une qualification de processus de remplissage de cartouches pharmaceutiques ; chacun a une méthode de vérification qui appartient au protocole plutôt qu'à un journal de dépannage.
Bulles et particules visibles.Généralement attribué à l'air emprisonné plutôt qu'à une erreur de pompage. Vérifiez avec un dégazage sous vide en ligne, un remplissage en fonction du niveau de liquide et un chemin d'écoulement à faible cisaillement, puis confirmez sur des essais placebo à vitesse de production, et non à moitié vitesse.
Bouchons inclinés ou mal assis.Invisible à la station-service, fatal au test d'étanchéité. Vérifiez avec une vision de la position des butées sur chaque unité et un contrôle destructif périodique de la profondeur assemblée.
Bouchons sous ou trop serrés.Les deux produisent des ruptures d’étanchéité, dans des directions opposées. Vérifiez avec la surveillance du couple à chaque cycle, corrélée aux résultats de détection de fuite haute tension ou de pénétration de colorant.
Renversement du conteneur lors du transfert.Un problème de manutention avec un symptôme de station-service. Vérifiez avec des contrôles d'orientation basés sur la vision et un examen des points de contact du rail de guidage à la vitesse de ligne maximale.
Oxygène résiduel au-dessus de la cible.Il s'agit souvent d'un problème de remplacement du gaz et non d'un problème de vide. Vérifiez avec une analyse de l'espace de tête sur l'ensemble du lot et un profil de purge à l'azote documenté.
FAQ
Comment fonctionne une remplisseuse de cartouches ?
Dans unremplissage de cartouches pharmaceutiquesPour le traitement, le conteneur est un tube à deux extrémités : les cartouches sont orientées et transférées dans la zone critique, dosées à l'aide d'une aiguille, fermées par un bouchon - sous vide dans la plupart des lignes aseptiques - et coiffées d'un joint en aluminium, le poids de remplissage et la position du bouchon étant vérifiés en ligne.
Quelle est la différence entre le bouchage sous vide et atmosphérique ?
Le bouchage atmosphérique enfonce le bouchon dans le col à pression ambiante. Le bouchage sous vide évacue d'abord le conteneur, ce qui élimine le gaz résiduel de l'espace libre et place le bouchon plus étroitement contre le mur, réduisant ainsi le risque de rebond et d'étanchéité incomplète.
Que signifie RTU dans le remplissage des cartouches ?
Prêt à l'emploi : le récipient arrive pré-stérilisé dans un nid à l'intérieur d'une cuve scellée, de sorte que la ligne n'effectue aucun lavage ni dépyrogénation. Le compromis passe à l’ouverture de la cuve, à la décontamination de l’interface de transfert et à la qualification des fournisseurs.
Quelle précision de dosage peut-on obtenir lors du remplissage de cartouches ?
Pour les produits biologiques en petit volume, ± 1 % ou plus est l'objectif normal pour une pompe à piston en céramique, vérifié par canal sous charge avec un placebo correspondant au produit plutôt qu'avec de l'eau seule.
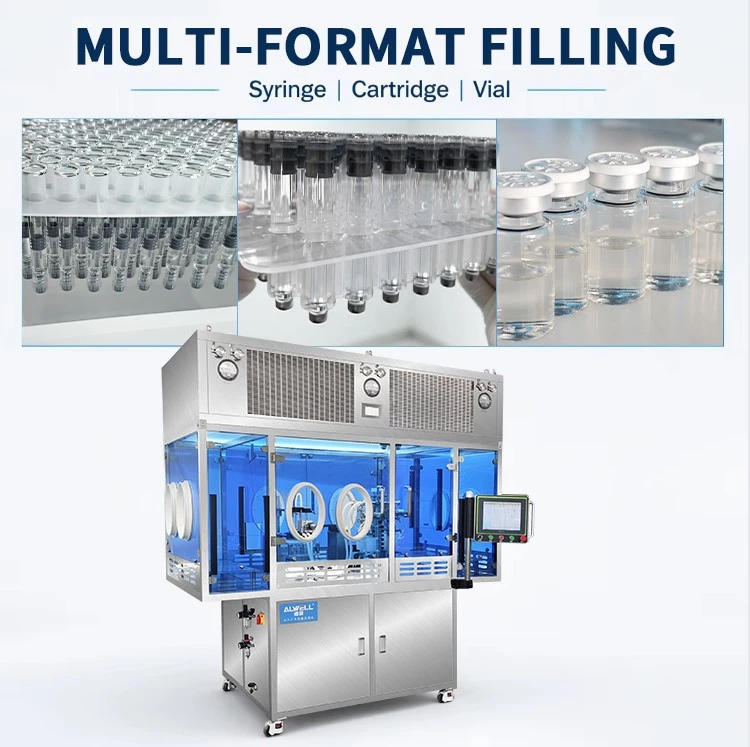
Une seule ligne peut-elle gérer les cartouches, les PFS et les flacons ?
Oui : les machines basées sur une plate-forme partagent le mouvement d'asservissement, le dosage et l'inspection dans les trois formats, les pièces de format étant modifiées par conteneur. Le temps de changement et le nombre de pièces de format sont les deux chiffres à connaître avant de commander.
Normes référencées
Classification ISO 14644-1 - des salles blanches par concentration de particules en suspension dans l'air
USP 〈1207〉 - évaluation de l'intégrité de la fermeture des conteneurs pour les produits stériles
Annexe BPF de l'UE 1 - fabrication de médicaments stériles
Spécification d'une ligne de remplissage de cartouche
ALWELL construit des plateformes de remplissage aseptique à Shanghai pour les injectables de petits volumes. La machine de remplissage et de bouchage sous vide à cuve emboîtée gère les cartouches, les seringues préremplies et les flacons sur la même plate-forme, en utilisant un mouvement entièrement servo avec remplissage et bouchage sous vide, pesée en ligne et inspection de la position du bouchon, couvrant la gamme allant du développement du processus à la production commerciale. L'équipement est construit selon les exigences GMP avec certification CE, dans une installation de 5 000 m².

Le partage de plateforme est particulièrement important lorsqu'un processus de remplissage de cartouches pharmaceutiques doit s'étendre ultérieurement à des seringues ou des flacons préremplis : l'architecture de dosage et d'inspection est conservée, et seules les parties de format changent.
Si vous qualifiez un processus de remplissage de cartouches pharmaceutiques ou si vous comparez les options d'équipement, envoyez-nous les caractéristiques du produit, le plan de lots et les spécifications du conteneur, et notre équipe de processus examinera la configuration de la ligne avec vous.Demander une révision de la configuration de la ligne